How to Master Medical LSR Injection Molding: Complete Guide
Learn the essentials of medical LSR injection molding, from material properties to precision manufacturing techniques for sterile medical device production.
Medical liquid silicone rubber (LSR) injection molding represents a critical manufacturing technology for producing biocompatible, sterile medical devices with exceptional precision. Unlike traditional elastomer molding, LSR combines two-part liquid components that cure rapidly under controlled heat, enabling complex geometries, tight dimensional tolerances, and consistent material properties across production runs. The process is particularly valuable for manufacturing seals, gaskets, catheters, tubing, connectors, and intricate device components that require biocompatibility certification, sterilization compatibility, and regulatory compliance. Understanding LSR injection molding fundamentals is essential for medical device manufacturers seeking to optimize production efficiency, ensure regulatory adherence, and deliver high-quality patient-safe products.
Core Benefits and Practical Limitations of Medical LSR Injection Molding
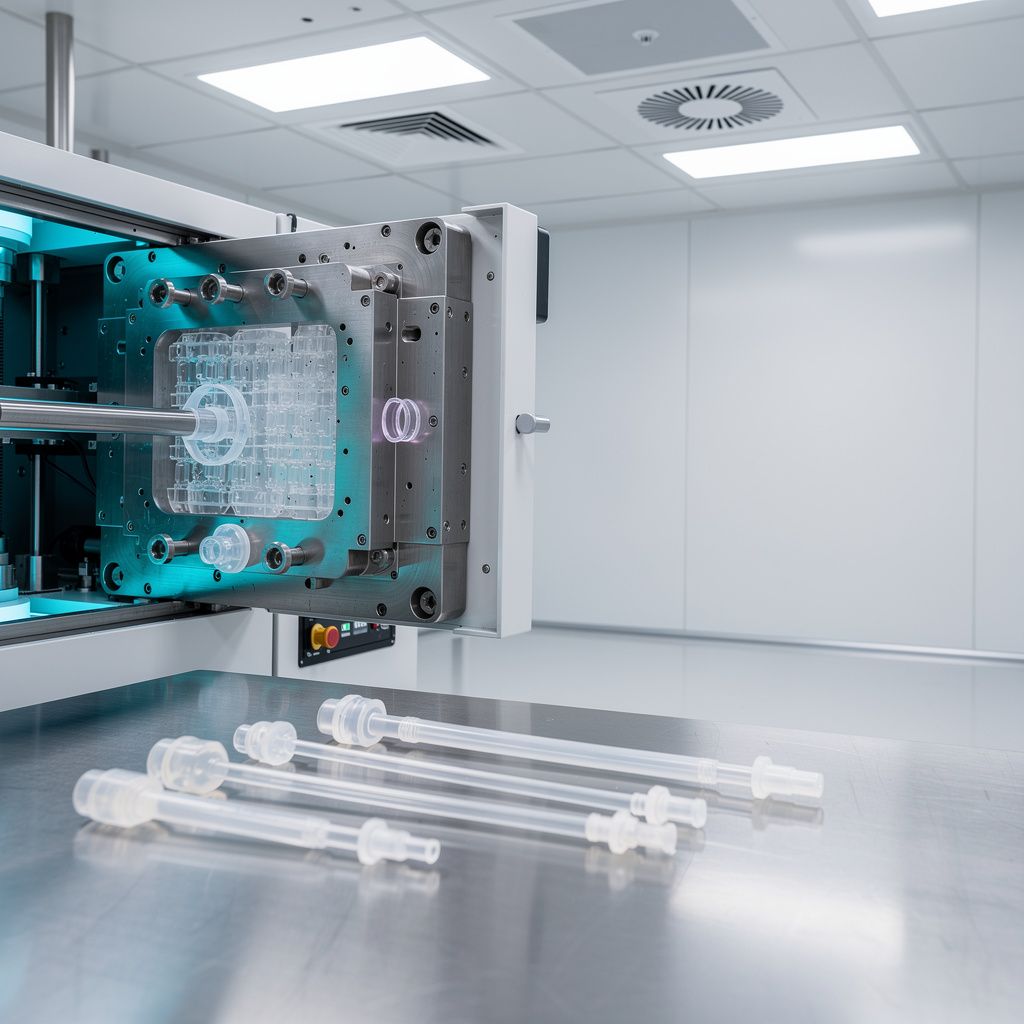
Medical LSR injection molding delivers substantial advantages over conventional elastomer processing methods. The two-part liquid system eliminates pre-processing requirements like powder mixing or pellet preparation, reducing material waste by 40 to 50 percent compared to traditional rubber molding. LSR's rapid cure times, typically 20 to 60 seconds at 150 to 200 degrees Celsius, enable high-volume production with cycle times matching or exceeding thermoplastic injection molding rates. The material's inherent biocompatibility, demonstrated through USP Class VI testing and ISO 10993 biological evaluation protocols, eliminates post-processing chemical treatments required for other elastomers. LSR components achieve Shore A hardness ratings from 10 to 80, accommodating diverse application requirements from soft seals to rigid structural elements.
The process delivers superior dimensional accuracy with tolerances of plus or minus 0.1 millimeters achievable on critical features, substantially tighter than compression molding or other elastomer techniques. Medical-grade LSR formulations demonstrate excellent tear resistance (typically 20 to 30 kN/m), tensile strength of 5 to 10 MPa, and elongation at break of 200 to 400 percent, ensuring durability during device assembly and clinical use. The material exhibits minimal shrinkage, approximately 0.5 to 1 percent, enabling consistent part geometry across production runs.
Practical limitations include higher material costs, typically 15 to 30 percent above conventional rubber compounds, due to stringent purity requirements and specialized formulation chemistry. The two-part liquid system requires precise metering equipment with accuracy of plus or minus 2 percent to maintain stoichiometric ratios, necessitating investment in dedicated dispensing systems. LSR molds demand higher cooling capacity than standard injection molds, requiring advanced cooling channel design and temperature control infrastructure. The material's low viscosity, approximately 100 to 300 centipoise, creates challenges in mold filling for thin-wall sections below 0.5 millimeters, potentially requiring specialized gate designs and pressure optimization.
Types and Technical Variations in Medical LSR Systems
Medical LSR formulations exist across multiple categories, each optimized for specific applications and performance requirements. Standard medical-grade LSR compounds, such as those meeting USP Class VI and ISO 10993 standards, form the baseline for most biomedical applications. These formulations contain no fillers or minimal silica loading, ensuring transparency and biocompatibility. Filled LSR compounds incorporate reinforcing silica or other additives to enhance mechanical properties, increasing tensile strength by 30 to 50 percent and tear resistance by 20 to 40 percent compared to unfilled variants. Radiopaque LSR formulations incorporate barium sulfate or tungsten particles, enabling visualization under X-ray imaging for tracking device position during clinical procedures.
Ultra-low durometer LSR (Shore A 10 to 30) serves applications requiring extreme softness, such as nipple components, soft seals, or tissue contact surfaces. Medium durometer LSR (Shore A 40 to 60) provides balanced properties for general sealing applications, gaskets, and connectors. High durometer LSR (Shore A 70 to 80) delivers rigid characteristics for structural components, clips, and load-bearing elements. Thermally conductive LSR formulations incorporate ceramic fillers or carbon-based additives, achieving thermal conductivity of 0.5 to 2 W/m·K compared to standard LSR's 0.2 W/m·K, enabling heat dissipation in electronic medical device components.
Platinum-catalyzed LSR systems represent the predominant medical-grade chemistry, offering superior biocompatibility and minimal tin leaching compared to tin-catalyzed alternatives. Peroxide-cured LSR variants provide faster cure kinetics and enhanced mechanical properties for high-speed production environments. Condensation-curing LSR formulations release byproducts during cure, requiring specialized venting in mold design but offering improved dimensional stability in certain applications.
Current Trends and Technological Innovations in Medical LSR Manufacturing
Advanced mold temperature control systems utilizing conformal cooling channels and real-time thermal monitoring enable cure time reduction of 20 to 30 percent while improving part consistency. Multi-cavity mold designs with independent temperature zones accommodate varying part geometries and material requirements within single production runs. Automated dispensing systems with closed-loop feedback control maintain stoichiometric accuracy within plus or minus 0.5 percent, reducing batch-to-batch variability and material waste.
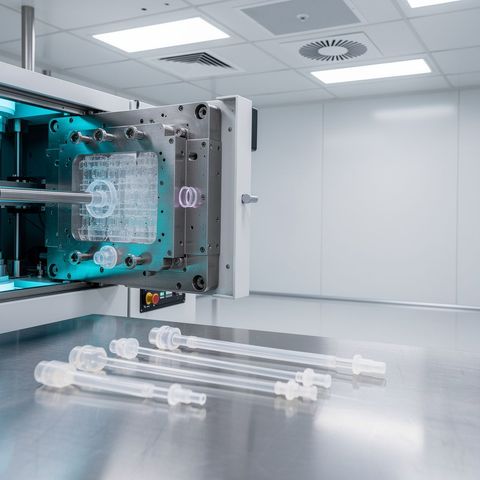
In-mold labeling (IML) technology integrates printed graphics or branding directly into LSR components during molding, eliminating post-processing decoration steps and reducing labor costs by 15 to 25 percent. Overmolding capabilities enable combining LSR with thermoplastic substrates, creating hybrid devices with distinct material properties in single manufacturing operations. Micro-molding techniques achieve feature sizes below 0.2 millimeters, enabling production of intricate medical connectors, microfluidic components, and precision sealing surfaces.
Real-time process monitoring utilizing pressure transducers, temperature sensors, and viscosity measurement devices enables predictive quality control and early detection of material or equipment anomalies. Artificial intelligence-driven process optimization algorithms analyze production data to automatically adjust injection parameters, reducing scrap rates by 10 to 20 percent and improving first-pass yield rates.
Key Features and Specifications to Evaluate in Medical LSR Systems
| Specification | Typical Range | Clinical Significance |
|---|---|---|
| Shore A Hardness | 10 to 80 | Determines softness or rigidity; critical for tissue contact comfort and structural integrity |
| Tensile Strength | 5 to 10 MPa | Indicates material durability during device assembly, insertion, and clinical use |
| Tear Resistance | 20 to 30 kN/m | Prevents catastrophic failure from sharp edges or stress concentrations |
| Elongation at Break | 200 to 400 percent | Enables material flexibility and accommodation of dimensional changes |
| Compression Set | 5 to 25 percent | Measures permanent deformation; critical for long-term sealing performance |
| Cure Time | 20 to 60 seconds | Directly affects production cycle time and manufacturing throughput |
| Viscosity | 100 to 300 cP | Influences mold filling behavior and minimum achievable wall thickness |
| Shrinkage | 0.5 to 1 percent | Affects dimensional accuracy and mold compensation requirements |
Industry Landscape and Notable Medical LSR Applications
The medical device industry employs LSR injection molding across diverse therapeutic categories. Cardiovascular applications include catheter components, valve seals, and blood pump housings where biocompatibility and durability under pulsatile loading are critical. Respiratory devices utilize LSR for mask seals, breathing tube connectors, and ventilator components requiring softness and gas impermeability. Diagnostic imaging devices incorporate LSR seals, gaskets, and protective covers in ultrasound transducers, endoscope components, and imaging probe housings.
Drug delivery systems leverage LSR's precision molding capabilities for syringe plungers, injection port seals, and infusion pump components. Orthopedic applications employ LSR for joint replacement bearing surfaces, soft tissue spacers, and implant coatings. Wound care products incorporate LSR in dressing adhesives, drain tube connectors, and protective barriers. Dental applications utilize LSR for impression materials, orthodontic components, and implant abutment seals.
Global medical device manufacturers including established OEMs and emerging contract manufacturers operate specialized LSR production facilities. Advanced manufacturing centers maintain cleanroom environments (ISO Class 6 or better), validated sterilization capabilities, and comprehensive regulatory documentation supporting FDA 510(k) submissions, CE marking compliance, and international regulatory approvals.
Selection and Decision-Making Framework for Medical LSR Molding
Evaluating LSR suitability for specific medical applications requires systematic assessment across multiple criteria. Begin by defining material property requirements based on clinical function, patient contact duration, and sterilization methods. Determine whether standard medical-grade LSR meets biocompatibility needs or whether specialized formulations (radiopaque, thermally conductive, or ultra-soft variants) are necessary. Assess dimensional tolerance requirements, recognizing that LSR's inherent precision supports tight tolerances but that mold design and process control significantly influence achievable accuracy.
Evaluate production volume requirements against LSR's economic viability. High-volume applications (above 100,000 units annually) typically justify investment in dedicated molds and equipment. Intermediate volumes (10,000 to 100,000 units) may benefit from shared mold facilities or contract manufacturing partnerships. Low-volume applications may require alternative technologies due to mold amortization challenges.
Assess sterilization compatibility, as LSR's thermal stability supports ethylene oxide (EtO) sterilization, gamma radiation (up to 25 kGy), and steam sterilization (up to 121 degrees Celsius for standard formulations). Confirm material supplier certifications, including FDA DMF (Drug Master File) registrations, ISO 13485 quality management system compliance, and biocompatibility test data supporting intended clinical applications.
Evaluate manufacturing partner capabilities through facility audits, process validation documentation, and regulatory submission experience. Verify cleanroom classifications, sterilization validation protocols, traceability systems, and complaint handling procedures. Request samples demonstrating dimensional consistency, material properties, and biocompatibility documentation.
Actionable Tips and Practical Best Practices for Medical LSR Production
- Implement material traceability systems documenting lot numbers, expiration dates, and storage conditions for all LSR components. Maintain material storage at 15 to 25 degrees Celsius and 40 to 60 percent relative humidity, as moisture absorption or temperature extremes degrade material properties and increase scrap rates.
- Establish metering equipment calibration protocols with quarterly verification to plus or minus 1 percent accuracy. Maintain detailed calibration records supporting regulatory audits and complaint investigations.
- Design molds with conformal cooling channels achieving uniform temperature distribution within plus or minus 5 degrees Celsius across cavity surfaces. Utilize thermal simulation software during mold design to identify hot spots and optimize cooling efficiency.
- Implement automated visual inspection systems detecting surface defects, dimensional variations, and material inconsistencies. Establish statistical process control (SPC) charts tracking critical dimensions across production runs.
- Validate sterilization compatibility through material samples subjected to intended sterilization methods, followed by biocompatibility testing confirming no adverse reactions from sterilization byproducts.
- Establish first-article inspection (FAI) protocols for new molds or material formulations, including dimensional verification, material property testing, and biocompatibility confirmation before full production release.
- Maintain comprehensive documentation of process parameters, including injection pressure, hold time, cure temperature, and cycle time, supporting process validation and regulatory submissions.
- Implement cleanroom protocols including personnel training, environmental monitoring, and contamination control procedures maintaining ISO Class 6 or better classifications.
- Establish supplier quality agreements specifying material certifications, testing requirements, and notification procedures for any formulation changes or supply chain disruptions.
- Conduct regular equipment maintenance including mold cleaning, heating element inspection, and hydraulic system servicing to prevent unexpected downtime and ensure consistent part quality.
Comprehensive FAQ Section
What distinguishes medical-grade LSR from standard industrial LSR formulations?
Medical-grade LSR undergoes rigorous biocompatibility testing per ISO 10993 standards, including cytotoxicity, sensitization, and irritation assessments. Formulations exclude potentially toxic additives, fillers, or catalytic residues present in industrial variants. Platinum catalysis replaces tin-based systems, eliminating leachable compounds that could trigger adverse biological responses. Medical LSR suppliers maintain FDA Drug Master File registrations and ISO 13485 quality certifications, providing regulatory documentation supporting clinical device submissions. Manufacturing processes operate within controlled cleanroom environments with comprehensive traceability systems, ensuring batch-to-batch consistency and regulatory compliance.
How do temperature control and cure time affect final part quality?
Temperature directly influences cure kinetics, material flow properties, and cross-link density. Insufficient temperature extends cure time and increases scrap rates from incomplete polymerization. Excessive temperature accelerates cure but may cause material degradation, surface defects, or dimensional distortion. Optimal cure temperature, typically 150 to 200 degrees Celsius depending on formulation, balances rapid production with material integrity. Uniform temperature distribution across mold cavities ensures consistent cure throughout parts, preventing soft spots or weak regions. Advanced mold design with conformal cooling channels maintains temperature within plus or minus 5 degrees Celsius, directly correlating with improved dimensional consistency and reduced batch variability.
What are the primary challenges in achieving tight dimensional tolerances with LSR?
LSR's low viscosity (100 to 300 centipoise) complicates mold filling for thin-wall sections, potentially causing incomplete cavity fill or flash formation. Material shrinkage of 0.5 to 1 percent requires precise mold compensation calculations based on part geometry and material formulation. Temperature variations across molds create localized shrinkage differences, necessitating advanced cooling control. Mold design complexity increases substantially for tight tolerance applications, requiring conformal cooling channels, optimized gate locations, and pressure-holding strategies. Process parameter stability becomes critical, as minor variations in injection pressure, hold time, or cure temperature directly affect final dimensions. Comprehensive first-article inspection and statistical process control ensure tolerance maintenance across production runs.
How does LSR compare to thermoplastic elastomers (TPE) for medical device applications?
LSR offers superior biocompatibility through platinum catalysis and absence of leachable additives, whereas TPE may contain plasticizers or processing aids requiring biocompatibility testing. LSR maintains mechanical properties across repeated sterilization cycles, while TPE may degrade under gamma radiation or steam sterilization. LSR achieves tighter dimensional tolerances (plus or minus 0.1 millimeters) compared to TPE's typical plus or minus 0.25 millimeters. LSR demonstrates superior tear resistance and compression set performance, critical for long-term sealing applications. However, TPE offers cost advantages for low-volume applications and simpler processing equipment requirements. TPE's recyclability provides environmental benefits absent in LSR processing.
What regulatory documentation is required for LSR medical device submissions?
FDA 510(k) submissions require biocompatibility data per ISO 10993-5 (cytotoxicity), ISO 10993-10 (sensitization and irritation), and potentially ISO 10993-11 (systemic toxicity) depending on contact duration and tissue type. Material suppliers must provide FDA Drug Master File documentation confirming material composition, manufacturing controls, and testing data. Sterilization validation reports demonstrate compatibility with intended sterilization methods. Process validation documentation confirms consistent production capability and material property maintenance. Complaint handling procedures and post-market surveillance plans address adverse event reporting. International submissions require CE marking compliance per Medical Device Directive requirements, Health Canada medical device licensing documentation, and country-specific regulatory pathways.
How should manufacturers validate LSR sterilization compatibility?
Sterilization validation begins with material samples subjected to intended sterilization methods at maximum intended dose. Ethylene oxide (EtO) sterilization typically employs 12 mg/L gas concentration at 55 to 60 degrees Celsius for 10 to 14 hours. Gamma radiation validation uses Cobalt-60 sources delivering 25 kGy dose. Steam sterilization employs 121 degrees Celsius, 15 to 30 minutes at 15 PSI. Post-sterilization material samples undergo biocompatibility testing per ISO 10993 standards, confirming no adverse reactions from sterilization byproducts or residues. Mechanical property testing (tensile strength, tear resistance, compression set) confirms material integrity maintenance. Extractables testing identifies any leachable compounds introduced by sterilization processes.
Conclusion and Actionable Key Takeaways
Medical LSR injection molding delivers exceptional precision, biocompatibility, and production efficiency for diverse medical device applications. The technology's inherent advantages, including rapid cure cycles, tight dimensional tolerances, and superior material properties, position LSR as the preferred elastomer technology for complex medical components. Success requires comprehensive understanding of material specifications, process parameters, regulatory requirements, and quality assurance protocols.
Key implementation steps include: (1) Define specific material property requirements based on clinical application and patient contact characteristics. (2) Select material formulations with appropriate biocompatibility certifications and regulatory documentation. (3) Evaluate manufacturing partners based on cleanroom capabilities, sterilization validation, and regulatory submission experience. (4) Establish comprehensive process validation and statistical process control systems ensuring consistent part quality. (5) Implement material traceability and documentation systems supporting regulatory compliance and complaint investigations. (6) Conduct regular equipment maintenance and calibration ensuring production reliability. (7) Maintain supplier quality agreements specifying material certifications and notification procedures for formulation changes. (8) Invest in advanced mold design and temperature control systems maximizing dimensional consistency and production efficiency.
Organizations adopting LSR injection molding for medical device manufacturing gain competitive advantages through superior product quality, regulatory compliance, and production scalability. Continued technological innovations in mold design, process monitoring, and material formulations will further enhance LSR capabilities, enabling production of increasingly complex medical devices meeting evolving clinical requirements and patient safety standards.